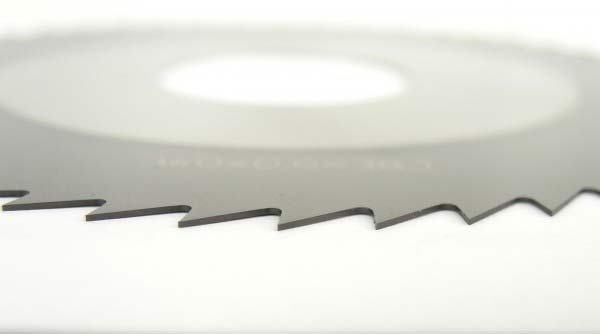
HSS PILOVÉ KOTOUČE
Pro přesné drážkování a dělení kovů. Jemné i hrubší ozubení se volí podle hloubky řezu, profilu a odvodu třísky.
TECHNICKÝ MAGAZÍN // AKTUALIZOVÁNO 2026
Průměr je jen začátek. O výsledku rozhoduje také materiál kotouče, geometrie a počet zubů, tloušťka, povlak i konkrétní řezaný materiál.
ZÁKLADNÍ ORIENTACE
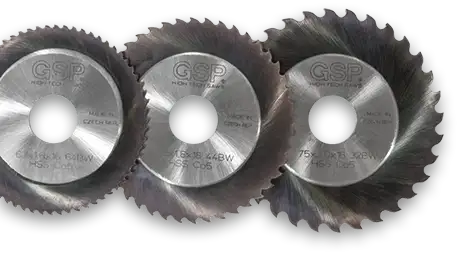
Původní web psal o pilách, brusných a diamantových kotoučích i kruhových nožích. Jednotlivé nástroje však nejsou zaměnitelné. Volba vždy začíná materiálem a způsobem práce.
Pro přesné drážkování a dělení kovů. Jemné i hrubší ozubení se volí podle hloubky řezu, profilu a odvodu třísky.
Slinutý karbid se uplatňuje při vyšších řezných rychlostech a tam, kde je důležitá odolnost břitu. Provedení musí odpovídat stroji i materiálu.
Program SK kotoučů GSP ↗Hladké, jednostranné, oboustranné i speciální ostří pro papír, fólie, pryž, textil, plasty, potraviny a další průmyslové materiály.
Kotoučové nože v e-shopu ↗Diamantové řezné kotouče pro beton, keramiku nebo kámen a brusné kotouče pracují jiným principem než ozubené pilové kotouče na kov. Dodržujte určení výrobce, maximální otáčky a požadovaný způsob chlazení.
PRAKTICKÝ VÝBĚR // 02
Než začnete porovnávat cenu, ověřte základní parametry nástroje a stroje. Nesprávný průměr, otvor nebo otáčky mohou zhoršit řez i bezpečnost práce.
Otevřít nástrojovou poradnu GSP ↗GEOMETRIE ŘEZU
U hlubšího řezu je důležitý prostor pro odvod třísky. Pro mělké řezy a tenké profily bývá vhodnější více zubů — v řezu by se mělo současně nacházet několik zubů.
Pro mělké drážky, tenké profily a požadavek na klidnější, čistý řez.
Více prostoru v mezizubí pomáhá odvádět třísku při hlubším řezu.
Vhodná geometrie může rozdělit třísku a stabilizovat průběh dělení materiálu.
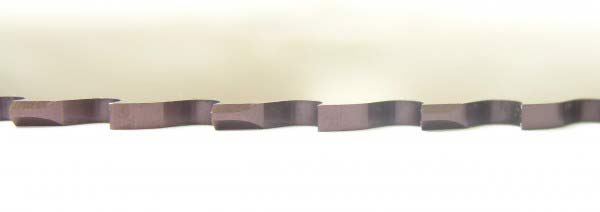 DETAIL ŘEZNÉ GEOMETRIE / GSP
MATERIÁLY A POVRCHY // 04
Univerzální rychlořezná ocel pro široké spektrum HSS pilových kotoučů.
Varianta s kobaltem pro vhodně zvolené tepelně a výkonově náročnější aplikace.
Tvrdokovová řešení pro vyšší odolnost břitu a specifické řezné podmínky.
TiN, TiCN nebo TiAlN mohou při správné volbě omezit tření a opotřebení.
KAM DÁL // OFICIÁLNÍ ZDROJE